

בתחום המכשור המודרני, טכנולוגיית ייצור מעגלים מודפסים מרובי-שכבות הפכה למרכיב מרכזי בקידום שיפור ביצועי המוצר וגיוון תפקודי. הדרישות המחמירות לדיוק ואמינות גבוהים במכשור הופכות כל היבט שלייצור PCB רב-שכבתי, מתכנון ועד ייצור, עקוב אחר תקנים מחמירים ביותר כדי לענות על הצרכים של פריסת מעגלים מורכבת והעברת אותות.
מאפייני עיצוב של לוחות מודפסים מרובי-שכבות עבור מכשירים ומדים
התכנון של לוחות מעגלים מודפסים מרובי-שכבות עבור מכשירים ומדים צריך קודם כל לשקול באופן מלא את שלמות האות. בשל זיהוי ועיבוד תכופים של אותות חלשים במכשור, כגון רכישת אותות בחיישנים, אפילו הפרעות אות קלות יכולות להגדיל משמעותית את שגיאות המדידה. לכן, בתהליך התכנון, יש צורך לתכנן בקפידה את פריסת המעגל, להפחית את השתקפות האותות והצלבה באמצעות רוחב קווים סביר, הגדרות מרווח בין שורות והתאמת עכבה.
בינתיים, העיצוב של מערכת חלוקת החשמל הוא קריטי גם במעגלים מודפסים מרובי-שכבות למכשור. המודולים הפונקציונליים השונים בתוך המכשיר דורשים לרוב אספקת חשמל ברמות מתח שונות, ויש להם דרישות גבוהות במיוחד ליציבות הספק. בעת תכנון לוחות מעגלים מודפסים מרובי-שכבות, שכבות הספק והארקה מוגדרות במיוחד כדי לספק כוח יציב וטהור למודולים שונים באמצעות פילוח מטוסי הספק סביר, מה שמפחית את ההשפעה של תנודות הספק על ביצועי המעגל. בנוסף, יתווספו מספר רב של קבלי ניתוק ליד פיני המתח של השבב כדי לסנן רעשים בתדר גבוה- ולהבטיח איכות חשמל.
זרימת תהליכי ייצור וטכנולוגיות מפתח
ייצור מעגל שכבה פנימית
ייצור מעגלים מודפסים מרובי שכבות מתחיל בייצור מעגלים שכבה פנימית. באמצעות למינציה מצופה-נחושת כמצע, דפוס המעגל המעוצב מועבר אל פני השטח של רדיד הנחושת באמצעות תהליך פוטוליתוגרפיה. בתהליך הפוטוליתוגרפיה נדרש דיוק חשיפה גבוה במיוחד. נעשה שימוש בציוד ליתוגרפיה מתקדם כדי להבטיח שניתן לשכפל במדויק את התכונות העדינות של תבנית המעגל, וניתן לשלוט בסובלנות רוחב הקו בתוך כמה מיקרומטרים. לדוגמה, עבור מעגלים מודפסים של מכשירים ומדים מדויקים, רוחבי קווים ומרווחים מתחת ל-0.1 מ"מ הם די נפוצים.
לאחר השלמת הפוטוליתוגרפיה, מסירים רדיד נחושת מיותר באמצעות תהליכים כמו פיתוח ותחריט, תוך שמירה על דפוסי מעגל מדויקים. תהליך התחריט דורש בקרה קפדנית על הריכוז, הטמפרטורה וזמן התחריט של תמיסת התחריט כדי להבטיח אחידות תחריט ולהימנע מצריבה יתר או חריטה לא מספקת של המעגל.
תהליך למינציה
לאחר השלמת מעגל השכבה הפנימית, כל לוח שכבה פנימי מוערם עם גיליון חצי אפוי (גיליון PP) לפי הסדר המיועד ומונח במכונת למינציה עבור למינציה-בטמפרטורה ו-גבוהה. יש לשלוט במדויק על פרמטרי הטמפרטורה, הלחץ והזמן של תהליך הלמינציה על מנת להבטיח שיריעת ה-PP נמסה וזורמת במלואה, ממלאת את הרווחים בין השכבות הפנימיות ונקשרת היטב לשכבות הפנימיות ליצירת שלם. פרמטרי למינציה מתאימים יכולים להבטיח חיבור בין-שכבתי טוב, למנוע דלמינציה ולהבטיח את השטיחות של ה-PCB, תוך עמידה בדרישות של עיבוד דיוק- גבוה לאחר מכן. לדוגמה, טמפרטורת הלמינציה האופיינית היא בין 180-220 מעלות, הלחץ הוא בין 3-5MPa, והזמן הוא כ-60-90 דקות.
קידוח וציפוי נחושת
יש לקדוח את ה-PCB המרובד כדי להשיג חיבורים חשמליים בין שכבות המעגלים. באמצעות ציוד קידוח CNC דיוק- גבוה, פעולות הקידוח מתבצעות בהתאם לקואורדינטות הקידוח המתוכננות. קוטר חור הקידוח יכול להיות קטן עד 0.15 מ"מ או אפילו קטן יותר, וקיר החור צריך להיות חלק וללא כתמים כדי למנוע פגיעה באיכות ציפוי הנחושת הבא.
לאחר השלמת הקידוח, מופקדת שכבת נחושת אחידה על דופן החור באמצעות תהליכי ציפוי נחושת כימיים וציפוי אלקטרוני, מה שמבטיח מוליכות טובה וחיבור אמין בין שכבות המעגלים. במהלך תהליך ציפוי הנחושת מתבצע ניטור קפדני על הרכב תמיסת הציפוי, צפיפות הזרם, הטמפרטורה ופרמטרים נוספים על מנת להבטיח שעובי ואחידות שכבת ציפוי הנחושת עומדים בתקנים. בדרך כלל, עובי ציפוי הנחושת על דופן החור נדרש להיות בין 20-35 מיקרומטר.
ייצור מעגלים של שכבה חיצונית וטיפול פני השטח
ייצור המעגל החיצוני דומה לזה של המעגל הפנימי, ודפוס המעגל החיצוני נוצר באמצעות תהליכים כמו פוטוליתוגרפיה ותחריט. עם זאת, בשל ריתוך ישיר של המעגל החיצוני עם רכיבים אלקטרוניים, מונחות דרישות גבוהות יותר לדיוק ואיכות פני השטח של המעגל.
תהליך טיפול פני השטח משמש להגנה על שכבת הנחושת על פני המעגלים המודפסים, לשיפור יכולת ההלחמה ועמידות החמצון. תהליכי טיפול משטחים נפוצים כוללים פילוס אוויר חם (HASL), ציפוי זהב ניקל ללא אלקטרו (ENIG), מסכת הלחמה אורגנית (OSP) ועוד. בתחום המכשור, בהתחשב באמינות ויציבות-לטווח ארוך של הריתוך, נעשה שימוש נרחב בתהליך ציפוי זהב ניקל כימי. היא יכולה ליצור שכבת סגסוגת זהב ניקל אחידה על פני השטח של PCB, בעלת מוליכות טובה ויכולה למנוע ביעילות חמצון שכבת נחושת, מה שמבטיח את האמינות לטווח ארוך של חיבורי הלחמה.
שיטות בקרת איכות ובדיקה
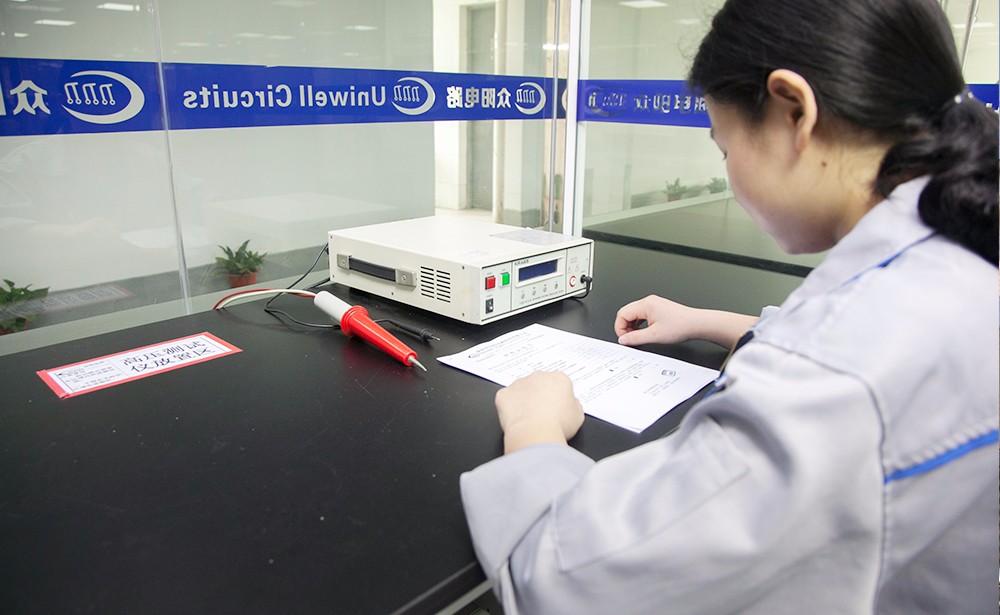
בדיקת ביצועים חשמליים
באמצעות מכונת בדיקת מחט מעופפת לביצוע בדיקת ביצועים חשמליים על לוחות מעגלים מודפסים, המוליכות, הקצר והמעגל הפתוח של המעגל מזוהים על ידי מגע עם הגשושית עם נקודת הבדיקה על ה-PCB. בדיקת מחט מעופפת יכולה לזהות במהירות ובדייקנות בעיות בחיבור חשמלי במעגלים מודפסים. עבור מעגלים מודפסים מרובי-שכבות מורכבות, ניתן להגדיר נקודות בדיקה מרובות כדי לכסות את רשת המעגלים במלואה ולהבטיח שהביצועים החשמליים עומדים בדרישות התכנון.
עבור קווי אות-תדרים גבוהים, נדרשת גם בדיקת עכבה, באמצעות מנתח עכבה מקצועי כדי למדוד את העכבה האופיינית של הקו, לוודא שהסטייה שלו מערך התכנון היא בטווח המותר, והבטחת תקינות העברת האות.
בדיקת מראה וגודל
השתמש במיקרוסקופים אופטיים, מיקרוסקופים אלקטרוניים וציוד אחר כדי לבדוק את המראה של לוחות מעגלים מודפסים, בדיקת פגמים במעגל, שריטות ברדיד הנחושת וחריגות בדפנות החורים. באמצעות טכנולוגיית זיהוי תמונה-בדיוק גבוה, ניתן לזהות פגמים קטנים כגון סטייה ברוחב הקו וקווי קצוות.
גודל המעגלים המודפסים יימדד במדויק באמצעות מכשירי מדידה אנימה ושלישוניים, לרבות ממדי מפתח כגון אורך לוח, רוחב לוח, קוטר חור ומרווח קווים, כדי להבטיח שגודל ה-PCB עומד בדרישות שרטוטי התכנון ובדרישות הדיוק של תהליכי ההרכבה הבאים.
מבחן מהימנות
ערכו בדיקות אמינות על מעגלים מודפסים והדמיו תנאי עבודה שונים בסביבות שימוש בפועל, כגון טמפרטורה גבוהה, טמפרטורה נמוכה, לחות, רטט וכו'. על ידי ביצוע בדיקות התיישנות-בטמפרטורה גבוהה, ה-PCB ממוקם בסביבת-טמפרטורה גבוהה למשך פרק זמן מסוים כדי לבדוק את יציבות הביצועים החשמליים שלו בתנאי{{3} גבוהים; על ידי ביצוע בדיקות זעזועים קרים וחמים, המעגלים המודפסים יכולים לעבור במהירות בין טווחי טמפרטורות שונים כדי לאמת את הידבקותם בין השכבות ואת אמינות מפרקי ההלחמה. בדיקות מהימנות אלו יכולות לזהות מראש סכנות איכות פוטנציאליות של מעגלים מודפסים, מה שמבטיח-תפעול יציב לטווח ארוך של מוצרים בסביבות מורכבות.