

בתחום ייצור PCB בצפיפות גבוהה ובאמינות גבוהה, תהליכי מפתח רבים הקובעים את היציבות לטווח ארוך של מוצרים מסתתרים בתוך ערוצים בלתי נראים. חור תקע שרף הוא בדיוק תהליך ליבה כזה של "טיפוח פנימה" - הוא אינו משתתף ישירות בהעברת האותות, ואינו מהווה נקודת מכירה במראה, אלא קובע ישירות את האמינות ארוכת הטווח של לוחות בצפיפות גבוהה, לוחות בתדר גבוה ומוצרים תעשייתיים לרכב. PCB עם מעגל משטח שלם ומראה חלק, אם החורים אינם ממולאים כראוי, נוטה להלחמה וירטואלית, פיצוח חורים, דה למינציה, ואפילו גרוטאות לוח שלם בהלחמה חוזרת שלאחר מכן, הלם תרמי או סביבות רטט ארוכות טווח.
הגדרת ליבה וגבול טכני של חור תקע שרף
חור תקע שרף הוא תהליך דיוק בייצור PCB שבודרך חורים, חורים עיוורים או חורים קבוריםמלאים לחלוטין בחומר שרף אפוקסי מיוחד, מתרפאים וטחונים כדי להפוך את החור לשטוף לחלוטין עם פני הלוח. זה שונה מחורי תקע מסכת הלחמה רגילים, חורי תקע דיו וחורי תקע אלקטרוניקה. מטרת הליבה שלו היא לא רק לחסום את פתח החור, אלא להשיג מילוי בצפיפות גבוהה ללא חללים בתוך החור.
על פי תקני התעשייה, חורי תקע שרף מתאימים חייבים לעמוד בשלושה אינדיקטורים קשיחים בו זמנית:
מלאות המילוי לא צריכה להיות פחות מ-95%, ואין להכניס חללים;
לאחר השחזה, חספוס פני השטח של החור נשלט בתוך 5 מיקרומטר כדי להבטיח שטוחות מוחלטת של פני הצלחת;
השרף נקשר בחוזקה לשכבת הנחושת על דופן הנקבוביות, ואין דה למינציה או ניתוק לאחר בדיקת רכיבה תרמית.
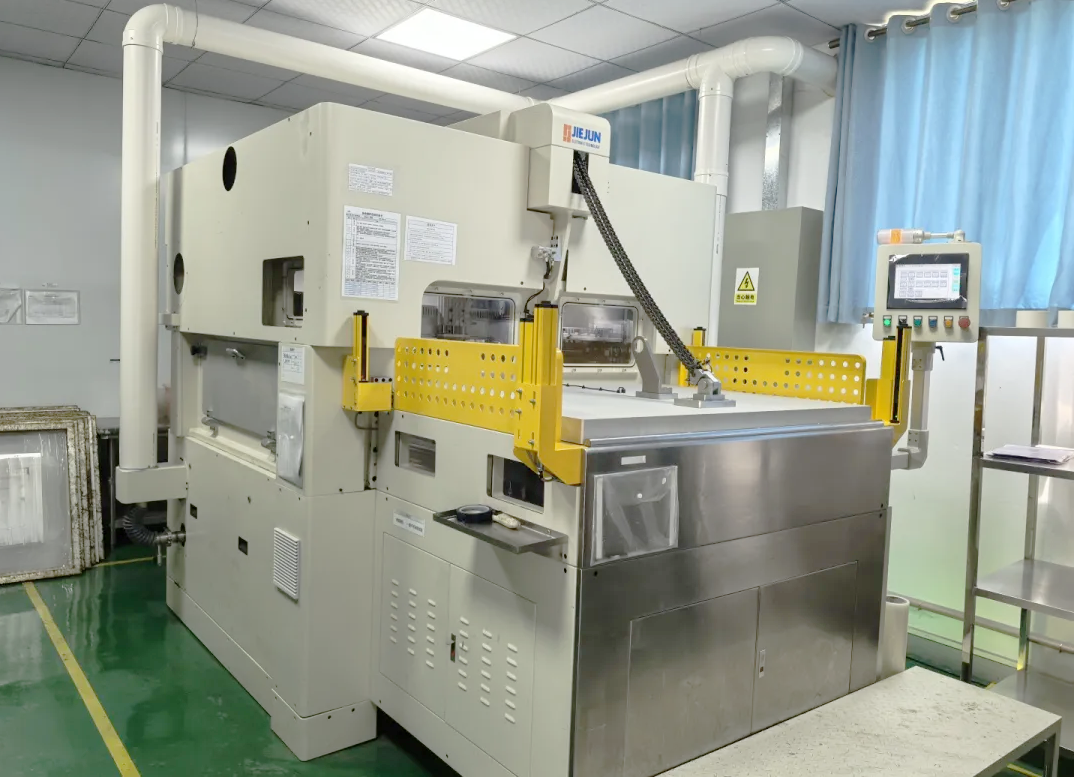 |
תהליך פירוק מלא: מניקוי קירות חורים ועד לטחינת משטח
התשואה הסופית של חורי תקע שרף תלויה חצי בבחירת החומר וחצי בבקרת התהליך. כל סטייה בכל שלב תטיל סכנות נסתרות בתהליכים הבאים.
תהליך טרום טיפול: לאחר הקידוח, יהיו שאריות של כתמי קידוח ושכבות תחמוצת על דופן החור. אם לא יוסר ביסודיות, ההדבקה בין השרף לקיר הנחושת תפחת מאוד. התקן בתעשייה הוא לשלוט בחספוס Ra של דופן הנקבוביות מתחת ל-0.8 מיקרומטר, להסיר זיהומים באמצעות ניקוי פלזמה או ניקוי כימי, ולהבטיח שהנקבובית יבשה לחלוטין כדי למנוע שאריות של גז לוכד לחות ויצירת חללים שלאחר מכן.
תהליך מילוי ואקום: הנח את ה-PCB בסביבת ואקום של 50Pa עד 80kPa, השתמש בלחץ שלילי כדי להוציא את האוויר במלואו בתוך החור, ולאחר מכן הזרקת שרף עם צמיגות נמוכה לתוך החור דרך ציוד מיוחד. עבור מיקרו נקבוביות עם יחס עומק לקוטר העולה על 8:1, התעשייה מאמצת בדרך כלל תהליך מילוי משני כדי למנוע כלוא אוויר בפנים במהלך המילוי הראשון, מה שמבטיח שניתן להשיג מילוי בצפיפות גבוהה גם בתוך החור העמוק.
תהליך אשפרה: השרף התרמוסטי חייב להשתמש בעקומת חימום שלב, עלייה הדרגתית מ-80 מעלות ל-120 מעלות ולאחר מכן ל-150 מעלות, ולהחזיק במשך 40 עד 60 דקות כדי למנוע אידוי מהיר של ממס השרף והיווצרות בועות פנימיות עקב חימום מהיר. לאחר הריפוי, יש לאמת את דרגת הריפוי באמצעות קלורימטריית סריקה דיפרנציאלית של DSC כדי למנוע ריפוי לא שלם של השרף מלהתרכך וליפול בתהליכים הבאים בטמפרטורה גבוהה.
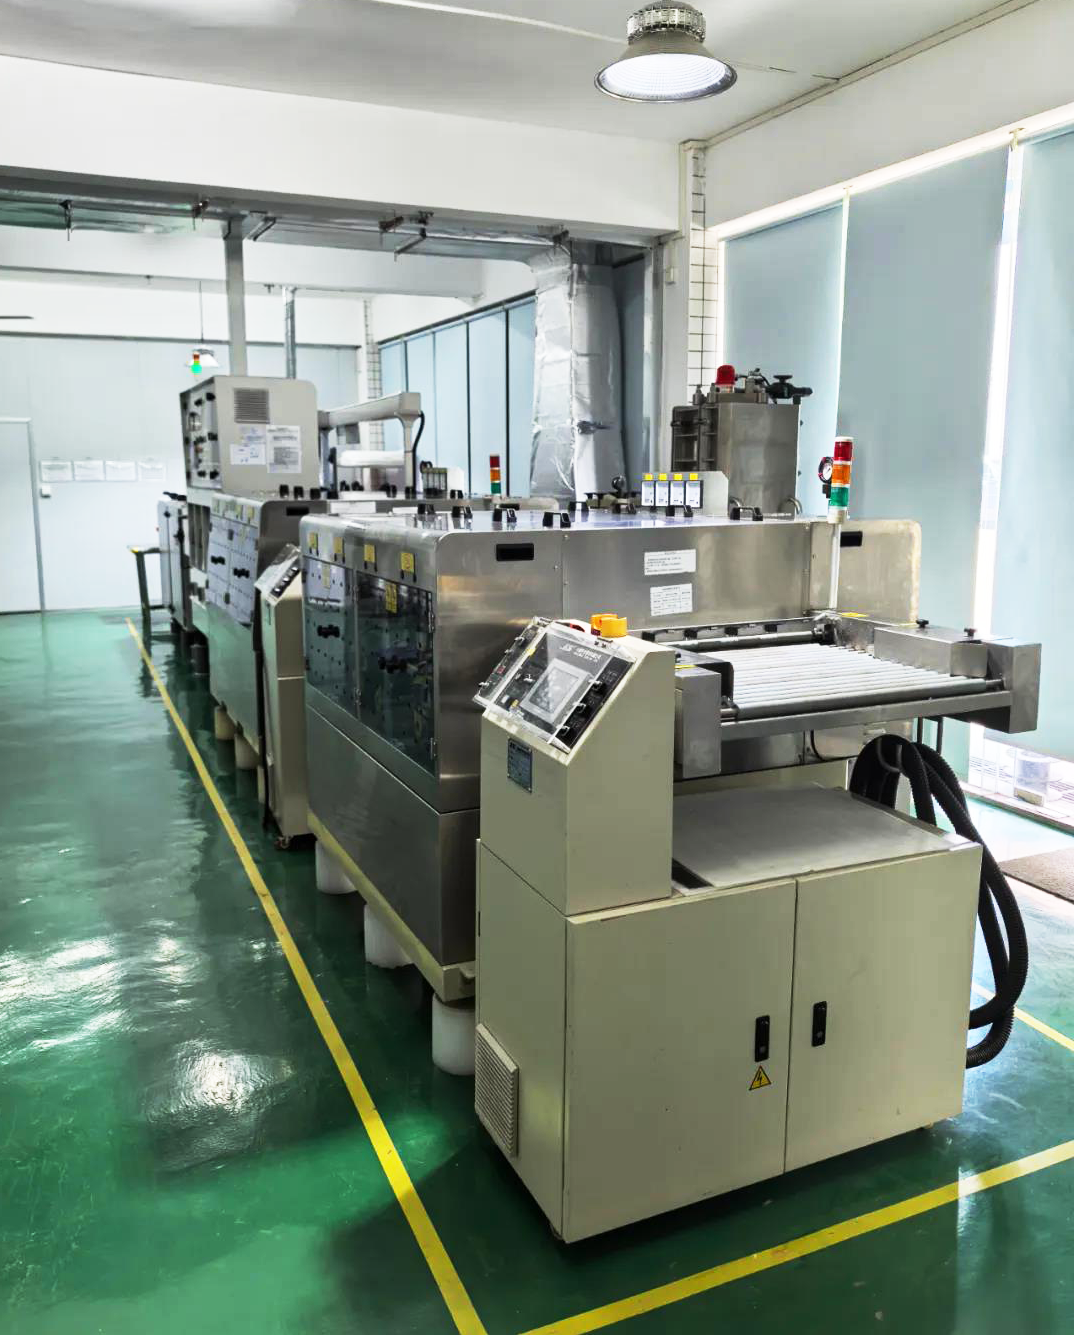
תהליך השחזה: גלגל שיוף יהלום משמש לפעולה מפולחת. ראשית, שחיקה גסה משמשת להסרת רוב השרף העודף, ולאחר מכן משמשת שחיקה עדינה כדי לשלוט על חספוס פני השטח בתוך 5 מיקרומטר. יש לשלוט במדויק על כמות הטחינה. כמות טחינה לא מספקת תגרום לבליטות שיוריות המשפיעות על הייצור הבא של המעגל. כמות טחינה מוגזמת תמשוך ישירות את השרף בפתח החור, ותגרום לפגמים בלתי הפיכים.
|
|
|
לוגיקה של בחירת חומר עבור תרחישים שונים
לא ניתן להכליל את בחירת החומר עבור חורי תקע שרף. יש צורך להתאים את מערכת השרף המתאימה בהתאם לתרחיש היישום של המוצר על מנת למצוא את הפתרון האופטימלי בין ביצועים, יעילות ועלות.
עבור לוחות רב-שכבתיים רגילים, עדיף שרף אפוקסי שונה סטנדרטי, עם צמיגות מבוקרת מתחת ל-500mPa · s וערך Tg מעל 150 מעלות, כדי להבטיח שביצועי המילוי הבסיסיים תואמים את מקדם ההתפשטות התרמית של המצע FR-4;
עבור לוחות בתדר גבוה, מודולי חשמל ומוצרים עם דרישות פיזור חום גבוהות, ניתן להוסיף לשרף חומרי מילוי מיקרו סיליקון או תחמוצת אלומיניום כדי לשפר את המוליכות התרמית הכוללת מבלי להפחית את הבידוד, ולסייע ללוח המעגלים בפיזור מהיר של חום;
עבור הזמנות בקנה מידה גדול שחותרות אחר יעילות קו הייצור, ניתן להשתמש בשרף הניתן לריפוי UV כדי להשיג ייבוש פני השטח תוך שניות ספורות בתנאי אור של אורך גל 365nm ו-300-500mJ/cm ², מה שמקצר מאוד את מחזור הייצור;
בתרחישים של אמינות גבוהה כגון אלקטרוניקה לרכב וחלל, יש לבחור שרפים תרמוסטיים. באמצעות תהליך של חימום ואשפרה שלב, מובטח חוזק ההדבקה בין השרף לקיר החור, העומד בדרישות לשימוש ארוך טווח בסביבות קשות.
מקרי מוצר אופייניים ויישומים בתעשייה
הפופולריות של טכנולוגיית חורי תקע שרף נסבה תמיד סביב שני הכיוונים של "חיווט בצפיפות גבוהה + דרישות אמינות גבוהות", וכעת הפכה לתצורה סטנדרטית בתחומים מתקדמים רבים.
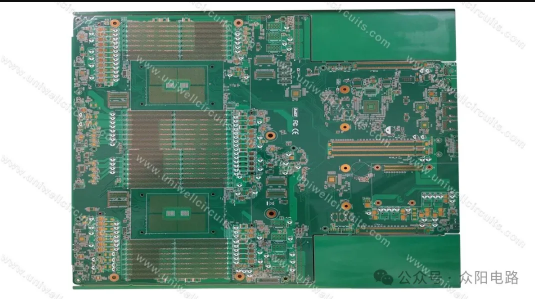
בלוחות אם של שרת בינה מלאכותית, מספר רב של לוחות ברמה גבוהה עם יותר מ-20 שכבות משתמשים בתהליך סתימת שרף קבור בשכבה הפנימית. אם החורים הפנימיים הקבורים ב-HDI אינם מלאים בשרף, לא ניתן לשלוט במדויק על כמות הדבק בשכבה הדיאלקטרית במהלך הדחיסה שלאחר מכן, מה שעלול להוביל בקלות לחוסר דבק מספיק באזורים מסוימים ולגרום לדה למינציה ישירה במהלך בדיקות השפעות קרות וחמות הבאות. מילוי מוקדם של החורים הקבורים בשרף לא רק מבטיח את הדיוק של יישור בין השכבות, אלא גם פותר את בעיית התעשייה של מילוי לא אחיד של שכבות דיאלקטריות דקות, שהוא אחד התהליכים המרכזיים בייצור של לוחות מחשוב מתקדמים כיום.
|
|
ב-ADAS חיישן PCB המובנהתהליך חור תקע השרף מאפשר למוצר לעבור בהצלחה מעל 500 בדיקות מחזור תרמי מ-55 מעלות עד 125 מעלות. הנקבוביות הממולאות אטומות לחלוטין, ומונעות מגזים קורוזיביים ואדי מים להיכנס ולכלוס את דופן הנחושת. במקביל, השרף סופג מתח תרמי מסוים, ומפחית במידה ניכרת את הסיכון של פיצוח נקבוביות וכיפוף לוחות, ועומד בדרישות המחמירות של אפס כשל באלקטרוניקה לרכב.
בלוח 5G מילימטר גל בתדר גבוה, חורי תקע שרף מחליפים דרך חלולים מסורתיים, מפחיתים את השתקפות האות ושינויי עכבה הנגרמים על ידי אוויר בתוך החורים, מה שגורם לאותות בתדר גבוה להיחלש בצורה חלקה יותר במהלך השידור, ולמעשה משפר את ביצועי שלמות האות בפס תדר גלי המילימטר.
בלוחות HDI אלקטרוניקה לצרכן, חורי תקע שרף משולבים עם תהליכי ציפוי נחושת על החורים הבאים כדי להשיג ישירות עיצוב חור דיסק POFV, המאפשר לרפידות BGA ליפול ישירות מעל חורי המעבר מבלי לתפוס שטח חיווט נוסף כדי להימנע מהם. בתוך שטח לוח מוגבל, צפיפות החיווט גדלה ביותר מ-30%, שזהו התהליך התומך הליבה לעיצוב קל המשקל הנוכחי של סמארטפונים.