

מטרת הליבה של תהליך למינציה PCB רב-שכבתי היא להשיג יישור דיוק גבוה בין שכבות והיעדר מוחלט של בועות, אשר ניתן להשיג ביציבות רק באמצעות בקרה שיתופית מלאה בתהליך.
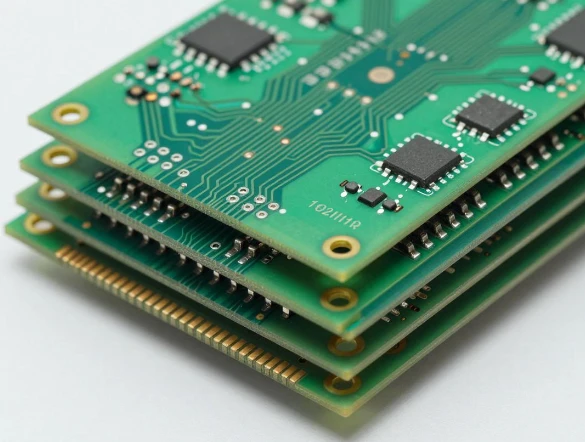
יישור בין שכבות ושליטה מלאה בתהליך
טיפול מקדים לפני הערימה: לוח השכבה הפנימית מנוקה בקפדנות כדי להסיר שמן ואבק, וגודל החיתוך הוא אחיד עם קצוות מסודרים כדי למנוע תזוזה בין השכבה הנגרמת על ידי זיהומים או הבדלי גודל.
פעולת מיקום דיוק גבוהה: שימוש במיקום פינים ומערכת מיקום Pin LAM, בשילוב עם חשיפת כתיבה ישירה LDI לשיפור דיוק ההדמיה הגרפית ונעילת המיקום היחסי של כל שכבה.
פיצוי דינמי להתפשטות והתכווצות: לאחר הדחיסה, מקדמי ההתפשטות וההתכווצות של לוח הליבה נאספים שכבה אחר שכבה, וסכומי הפיצוי בכיווני X/Y מחושבים בנפרד כדי למנוע טעויות כיווניות הנגרמות על ידי גורמי הגברה אחידים.
שליטה יציבה על פרמטרי דחיסה: קצב החימום נשלט ב-2-3 מעלות/דקה, והלחץ מופעל באופן שווה בשלבים. הפרש הטמפרטורה בין משטח לוח העיתונות קטן או שווה ל- ± 1 מעלה כדי למנוע החלקה בין השכבה הנגרמת על ידי התפשטות והתכווצות תרמית לא אחידה.
ערבות לדיוק ציוד: מכונת לחיצה דיוק גבוהה נבחרה, וההקבלה של השולחן מכוילת באופן קבוע. הלוח הגדול והגבוה מאמץ שיטת מיקום מרובה מסמרות כדי לדכא את הסחף של לוח הליבה הדק במהלך זרימת שרף.
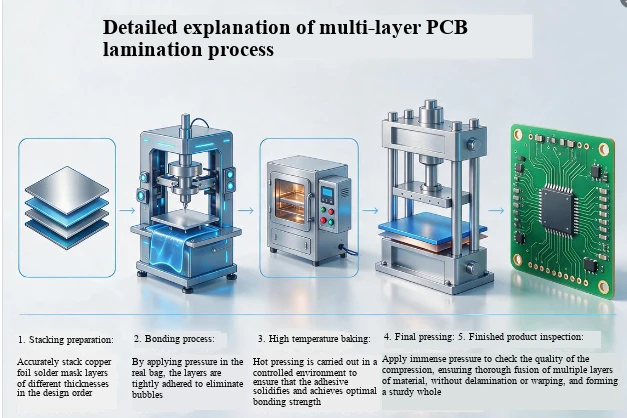
נקודות בקרה עיקריות עבור ליבת דחיסה ללא בועות
ייבוש מקדים של חומרי גלם: אופים את הגיליון המרוחה למחצה ב-70 מעלות למשך 4 שעות ואת לוח הליבה ב-120 מעלות למשך שעתיים, תוך שליטה על תכולת הלחות לפחות או שווה ל-0.1% כדי למנוע היווצרות של בועות עקב אידוי אדי מים בטמפרטורות גבוהות.
תהליך מלא סביבת ואקום גבוה: פינוי לדרגת ואקום של<50Pa before pressing, maintain high vacuum throughout the process, and thoroughly remove any air trapped between layers before resin edge sealing.
חימום ופליטה מפולחים: קצב חימום פחות או שווה ל-3 מעלות/דקה, יש לשמור מספיק חלונות פליטה בטווח הצמיגות הנמוכה של השרף כדי למנוע לכידת גז בין השכבות עקב חימום מהיר.
פליטה בלחץ שלב אחר שלב: תחילה, פליטה בלחץ נמוך של 5 ק"ג/ס"מ ² למשך 10 דקות, ולאחר מכן הגבר ללחץ ראשי של 25-50 ק"ג/ס"מ ² לאחר שחרור רוב הגז, מה שמבטיח מילוי ללא סגירה מוקדמת של תעלת הפליטה.
בקרת סביבה נקייה: פעולת הערימה הושלמה בחדר נקי מסוג Class 10000 כדי למנוע מאבק, סיבים וזיהומים אחרים להיכנס לשכבת הביניים וללכוד אוויר, ולהפחית את הגורם לבועות מהמקור.
תקני קבלה כלליים בתעשייה
יישור בין שכבות: IPC-6012D מציין שההיסט המרבי המותר עבור שכבה בודדת של לוחות אחוריים לתקשורת עם 12 שכבות או יותר הוא פחות או שווה ל-± 25 מיקרומטר, והערך המצטבר של וקטור השגיאה המצטבר עבור כל הערימה הוא פחות מ-60 מיקרומטר.
בקרת בועות: PCB בדרגת רכב חייבים לעמוד בתקן AEC-Q200, עם שיעור בועות של פחות מ- או שווה ל-0.5%, קוטר בועה בודדת של פחות או שווה ל-0.2 מ"מ, וללא פגמים דלימינציה או ריקויות.
אימות מהימנות: בצע שלוש בדיקות מאמץ תרמיות של טבילת פח ב-288 מעלות למשך 10 שניות לפי תקן IPC-TM-650, ללא דה למינציה או שלפוחיות של הלוח.
טיפול חריג בחירום נפוץ
סטיית שכבה קלה: נתוני היעד נאספים באמצעות צילום רנטגן לאחר דחיסה, ומשוב משמש לתיקון סכום הפיצוי הגרפי של השכבה הפנימית שלאחר מכן. ניתן לתקן סטיות אצווה קטנות על ידי כוונון עדין של קואורדינטות הקידוח.
בועות קטנות רדודות: לאזורים שאינם קריטיים, ניתן להשתמש במקדחות מיקרו להזרקת שרף אפוקסי בעל צמיגות נמוכה, אשר ניתן לריפוי בהתאם למפרטים כדי להחזיר את ההידבקות בין השכבות. ניתן לגרוט ישירות את הבועות באזור הפונקציונלי הליבה.
קצף שכבות בשטח גדול: כייל מחדש את טמפרטורת הכבישה ופרמטרי הוואקום, בצע לחיצה משנית על חומרים לחים לאחר אפייה משנית, וגרוט ישירות חומרים עם פגמים חמורים.